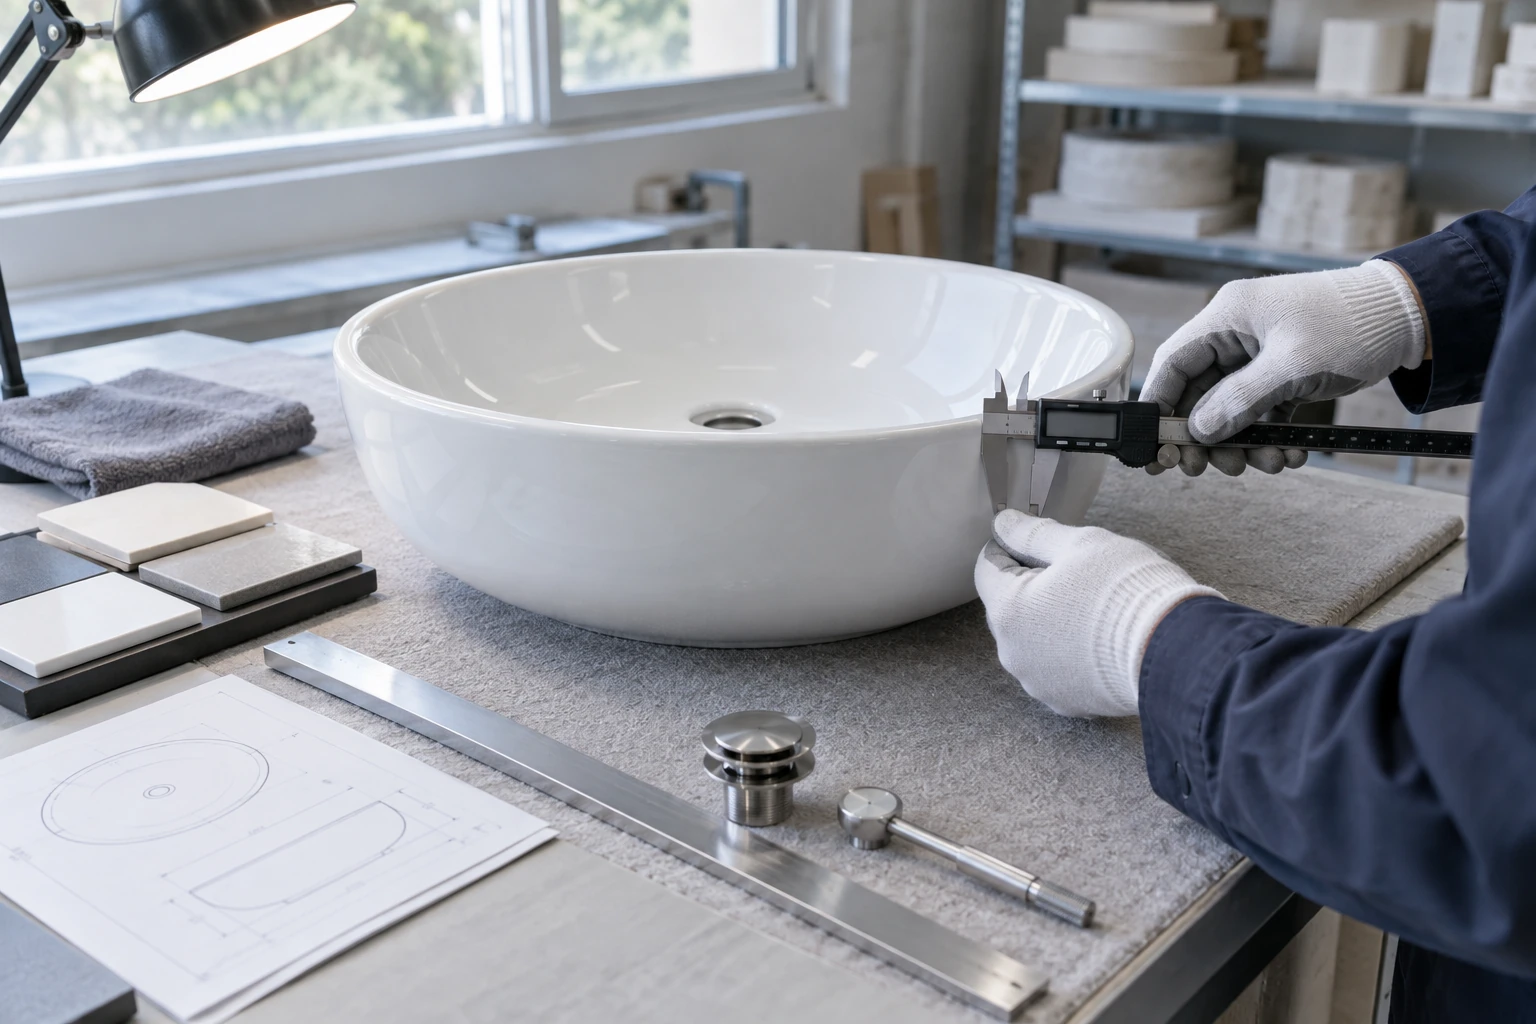
La inspección de glaseado puede ser subjetiva muy rápidamente. Una persona examina una cuenca bajo una lámpara de mano brillante de unos pocos centímetros de distancia; otra lo ve a la longitud del brazo en la luz de la habitación ordinaria. Ambos reportan honestamente, pero sus conclusiones pueden diferir porque el método nunca fue acordado.
Un proceso práctico de inspección crea condiciones de visualización coherentes y enfoca la atención en las superficies que los clientes verán.
Definir el acabado antes de la producción
Comience con la muestra aprobada o una referencia final acordada. Grabar el modelo, color, brillo o carácter mate y cualquier efecto decorativo. El Lista de verificación de la cuenca de cerámica explica cómo mantener esa referencia conectada al pedido de compra. Las fotografías ayudan con identificación pero no deben ser el único estándar de color porque las cámaras, las pantallas y la apariencia de cambio de iluminación.
Escribe un idioma de aceptación que se puede aplicar. “El esmalte perfecto” no es mensurable. El comprador y el proveedor necesitan entender qué condiciones visibles son importantes, cómo se observarán y cómo se clasificarán los resultados.
Divide la cuenca en zonas de visualización
El tazón interior, el borde superior y las principales caras externas son generalmente más visibles que las zonas de contacto inferiores o ocultas. La visibilidad de los cambios de instalación: una cuenca de venta arriba expone más de su exterior que un modelo semi-recesado o de pared.
Marcar las zonas primarias y secundarias en un dibujo o muestra fotografías. Esto evita que un inspector trate una marca oculta en el lado inferior exactamente de la misma manera que una mancha visible al lado del drenaje.
Use iluminación repetible y distancia de visualización
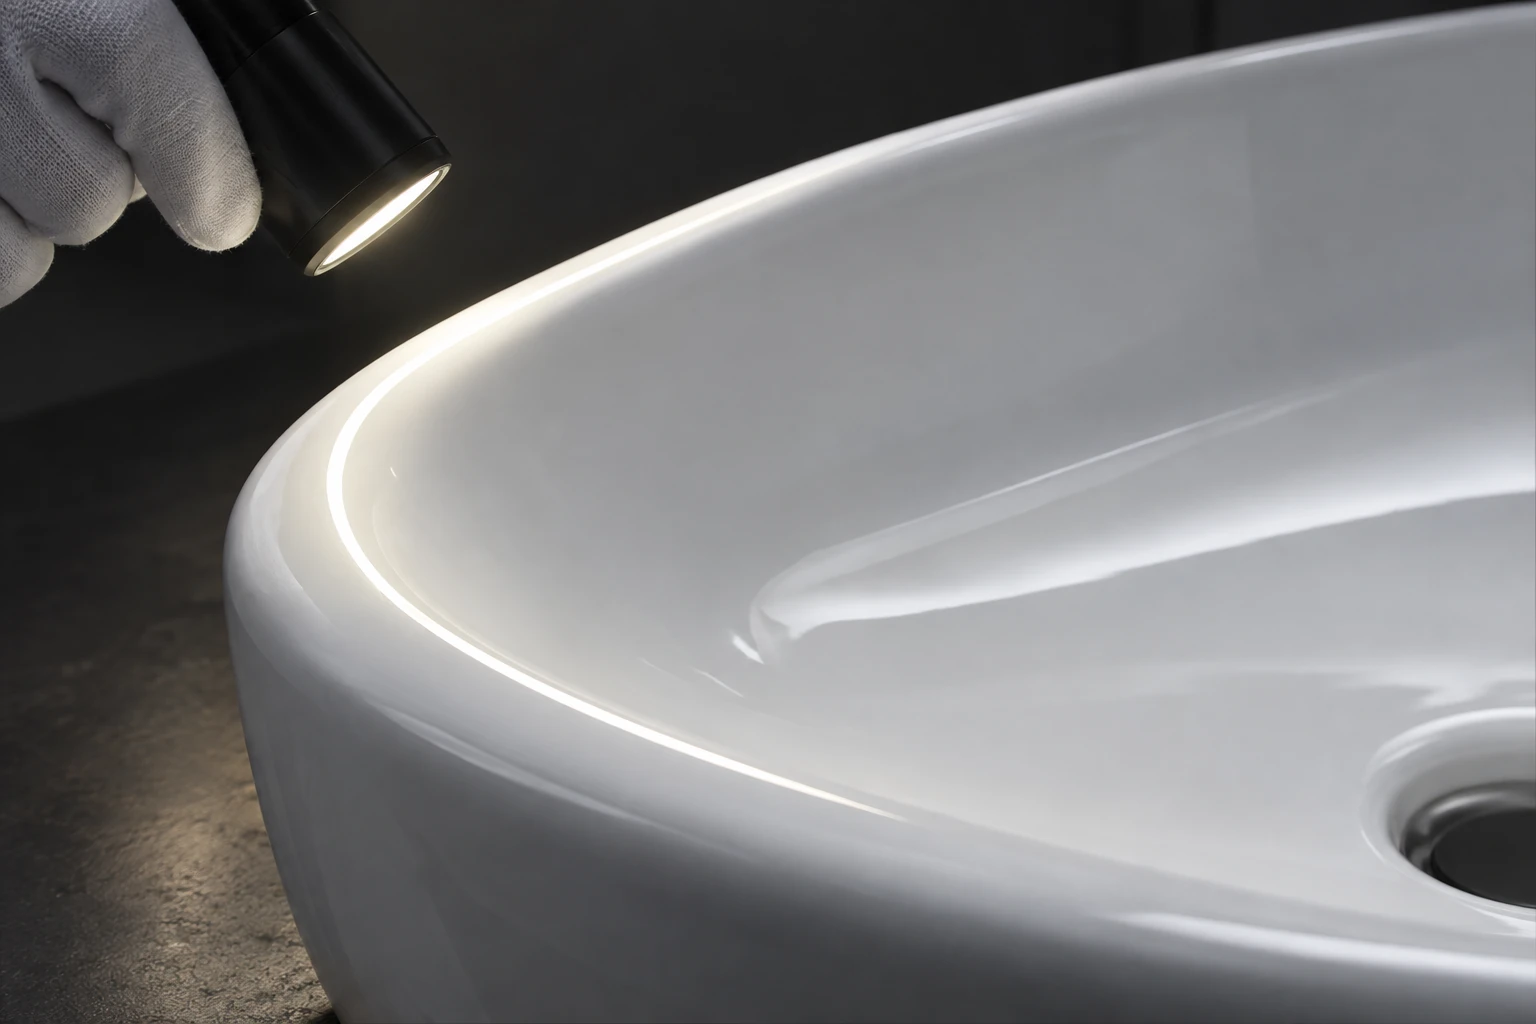
La luz neutral difusa es útil para un control de apariencia general. Una luz de pastoreo controlada puede revelar onda, variación superficial o pequeños puntos que son difíciles de ver de otra manera. El método no debe crear una prueba tan extrema que cada superficie cerámica normal parece defectuosa.
Mantenga la distancia de visualización y el tiempo de inspección consistente. Rota la cuenca en una secuencia definida en lugar de buscar indefinidamente desde cada ángulo. Para acabados metálicos o de alto brillo, compruebe más de un ángulo porque las reflexiones cambian el resultado visual.
Aprende lo que la superficie te está diciendo
Inspeccione los agujeros visibles, puntos duros, saltos de esmalte, contaminación, arañazos, grietas y áreas con textura inesperada. Vea también los bordes, aberturas de desbordamiento, agujeros de grifo y áreas de drenaje, donde las transiciones de esmalte y manejo son más complejos.
No confunda reflexiones con defectos. Polvo y huellas dactilares con un paño limpio adecuado antes de juzgar la superficie. Si una marca desaparece después de la limpieza, registre el problema de limpieza separadamente de la calidad del producto.
Verificar color, brillo y consistencia como grupo
Coloque el producto cerca de la referencia aprobada bajo la misma luz. Para el esmalte blanco, observe el tono general y la uniformidad de la superficie. Para acabados de colores, compare el tono y la profundidad. Nuestra guía de fregadero de cerámica blanca contra color cubre las diferencias comerciales y de aprobación entre estos acabados.
Cuando varias cuencas se instalarán juntas, la consistencia de pares puede importar más que cuando las unidades se distribuyen en habitaciones separadas. Dígale al proveedor cómo se utilizarán los productos.
Hacer registros de defecto útiles
Un informe útil incluye modelo, cantidad comprobada, tipo de defecto, ubicación, tamaño o extensión, estado de visualización y una fotografía clara con contexto. Un acercamiento extremo sin una vista de toda la cuenca hace difícil entender dónde aparece el problema.
Use nombres consistentes para los hallazgos recurrentes. Esto permite a los equipos ver patrones por el proceso Model or en lugar de debatir terminología en cada envío.
Combine los controles de superficie con el resto de inspección
Glaze es sólo una parte de la aprobación del producto. La misma inspección debe verificar la identidad, dimensiones críticas, agujeros, accesorios donde se incluye, embalaje y cantidad. Acorde un enfoque de muestreo y aceptación apropiado para el orden y el riesgo del comprador.
El objetivo de la inspección del glaseado no es crear una búsqueda teatral de fallas microscópicas. Es para proteger la calidad visible que el cliente espera, utilizando un método que la fábrica y el comprador pueden repetir.
Utilice la información de llegada para mejorar la próxima inspección
La inspección de fábrica es un punto de control, no el final del registro de calidad. Pregunte al almacén receptor para separar el daño del transporte de las conclusiones de la superficie y fotografiar cualquier problema recurrente antes de que los productos se muevan a la distribución. Si el mismo área o la preocupación final aparece repetidamente, revise la muestra aprobada, el método de iluminación y el paquetes de puntos de contacto utilizados para el transporte marítimo juntos.
Esta retroalimentación ayuda al próximo enfoque de inspección en evidencia en lugar de memoria. También distingue un patrón de producción de una marca de manejo aislada, haciendo discusiones correctivas más rápido y más útil.